- дадому
- Пра нас
- прадукты
- Справы
- Ужыванне
- Навіны
- Спампаваць
- Адправіць запыт
- Звяжыцеся з намі
беларускі
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Лінія па вытворчасці вады ў бутэльках: 10 фактараў перад інвестыцыямі
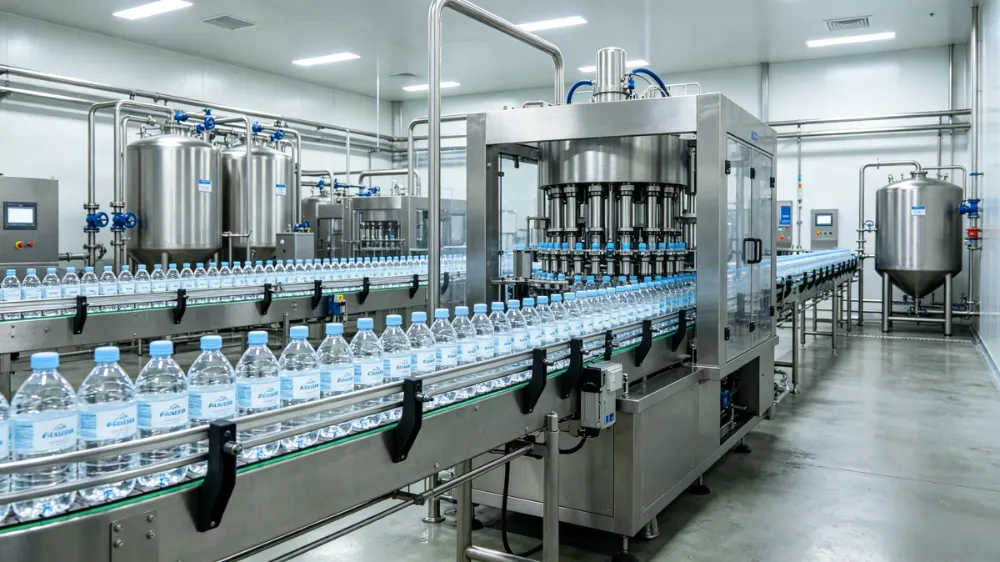
Лініі па вытворчасці бутыляванай вадыгэта не проста спалучэнне абсталявання для ачысткі вады, напаўнення і ўпакоўкі. Прадукцыйнасць завода па выпуску бутыляванай вады ў доўгатэрміновай перспектыве залежыць ад таго, ці правільна кожная секцыя супастаўлена з крыніцай вады, вытворчай задачай, дызайнам бутэлькі, працоўным асяроддзем і патрабаваннямі адпаведнасці.
Многія вытворчыя праблемы ўзнікаюць не з-за асобных машын, а з-за рашэнняў, прынятых перад устаноўкай, такіх як выбар непрыдатных працэсаў ачысткі, павелічэнне магутнасці або недагляд патрабаванняў да тэхнічнага абслугоўвання.
Перш чым інвеставаць у вытворчасць вады ў бутэльках, неабходна ацаніць наступныя фактары, каб пабудаваць вытворчую сістэму са стабільнай якасцю, кіраванымі эксплуатацыйнымі выдаткамі і гнуткасцю будучага пашырэння.
1. Пачніце з аналізу сырой вады, а не з выбару абсталявання
Сістэма ачысткі з'яўляецца асновай праекта бутыляванай вады. Розныя крыніцы вады патрабуюць розных працэсаў ачысткі, і стандартная канфігурацыя не можа замяніць сапраўдны лабараторны аналіз.
Грунтавыя воды могуць утрымліваць больш высокі ўзровень жалеза, марганца, цвёрдасці або раствораных мінеральных рэчываў, у той час як гарадская вада часта патрабуе дадатковага выдалення хлору і арганічнага кантролю.
Тыповы працэс ачысткі вады можа ўключаць пясочную фільтрацыю для выдалення ўзважаных часціц, фільтрацыю з актываваным вуглём для зніжэння хлору і арганічных рэчываў, змякчэнне вады або дазаванне антыскаланта для кантролю цвёрдасці, зваротны осмос (RO) для скарачэння раствораных цвёрдых часціц і УФ-стэрылізацыю або апрацоўку азонам для канчатковай дэзінфекцыі.
Перш чым выбраць абсталяванне для ачысткі, сырую ваду трэба ацаніць па такіх параметрах, як узровень TDS, праводнасць, калянасць, значэнне pH, утрыманне жалеза і марганца, а таксама мікрабіялагічныя паказчыкі.
Выбар мембраны RO, хуткасць аднаўлення і дызайн папярэдняй апрацоўкі павінны быць разлічаны ў адпаведнасці з гэтымі вынікамі. Неадпаведная канструкцыя ачысткі можа павялічыць спажыванне хімікатаў, скараціць тэрмін службы мембраны і стварыць нестабільную якасць вады падчас працы.
2. Выберыце вытворчую магутнасць на аснове фактычнага попыту
Вытворчая магутнасць павінна адпавядаць патрабаванням рынку, а не проста выбіраць самую вялікую з даступных мадэляў.
Вялікагабарытная лінія па вытворчасці бутыляванай вады можа павялічыць першапачатковыя інвестыцыі, ствараючы непатрэбнае спажыванне энергіі, патрабаванні да тэхнічнага абслугоўвання і амартызацыю абсталявання. З іншага боку, недастатковая магутнасць можа абмежаваць будучы рост і запатрабаваць ранняй мадэрнізацыі абсталявання.
Тыповыя дыяпазоны ёмістасці ўключаюць:
|
Дыяпазон ёмістасці |
Звычайнае прымяненне |
|
2000–6000 бутэлек у гадзіну |
Невялікія рэгіянальныя заводы бутыляванай вады |
|
8 000–18 000 бутэлек у гадзіну |
Сярэдняя камерцыйная вытворчасць |
|
24 000+ бутэлек у гадзіну |
Маштабныя аперацыі па вытворчасці напояў |
Планаванне магутнасці павінна ўлічваць чаканую сутачную прадукцыйнасць, працоўны час, змяненне памеру бутэлькі, сезонныя змены попыту і магчымае будучае пашырэнне.
Гнуткая вытворчая канструкцыя часта бывае больш каштоўнай, чым выбар найбольшай прадукцыйнасці на першапачатковым этапе інвестыцый.
3. Ацаніце варыянты вытворчасці бутэлек: нарыхтоўкі або выдувное фармаванне
Пастаўка ПЭТ-бутэлек - яшчэ адно важнае рашэнне пры планаванні праекта. Бутэлькі можна набыць у знешніх пастаўшчыкоў або вырабіць на фабрыцы з дапамогай сістэмы выдзімання бутэлек.
Набыццё гатовых бутэлек звычайна патрабуе меншых першапачатковых укладанняў і падыходзіць для праектаў з абмежаваным аб'ёмам вытворчасці або абмежаванай фабрычнай плошчай. Аднак варта таксама ўлічваць транспартныя выдаткі, патрабаванні да захоўвання і залежнасць ад знешніх пастаўшчыкоў.
Вытворчасць бутэлек з ПЭТ-прэформаў патрабуе дадатковых інвестыцый у выдзімныя машыны, формы, кампрэсары і сістэмы абслугоўвання. Такі падыход можа забяспечыць лепшы кантроль над пастаўкамі бутэлек і знізіць ціск на лагістыку ўпакоўкі, калі аб'ём вытворчасці вялікі і попыт стабільны.
Выбар паміж знешнім пошукам бутэлек і ўласным выдзіманнем павінен грунтавацца на маштабах вытворчасці, спецыфікацыях бутэлек, аналізе эксплуатацыйных выдаткаў і доўгатэрміновых планах пашырэння.
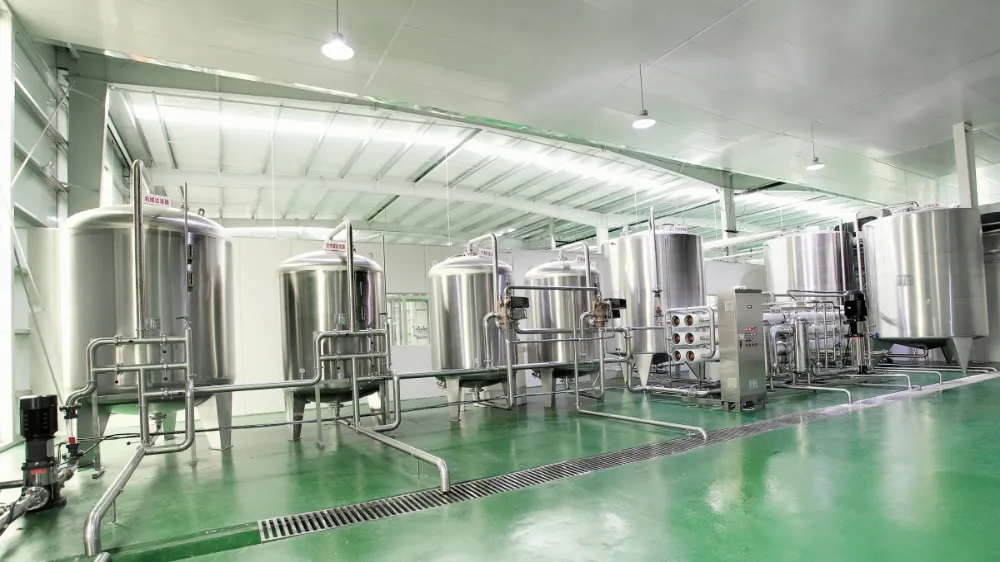
4. Гігіена напаўнення залежыць ад канструкцыі абсталявання
Паколькі вада ў бутэльках мае нізкую кіслотнасць і звычайна не ўтрымлівае кансервантаў, кантроль забруджвання падчас напаўнення вельмі важны.
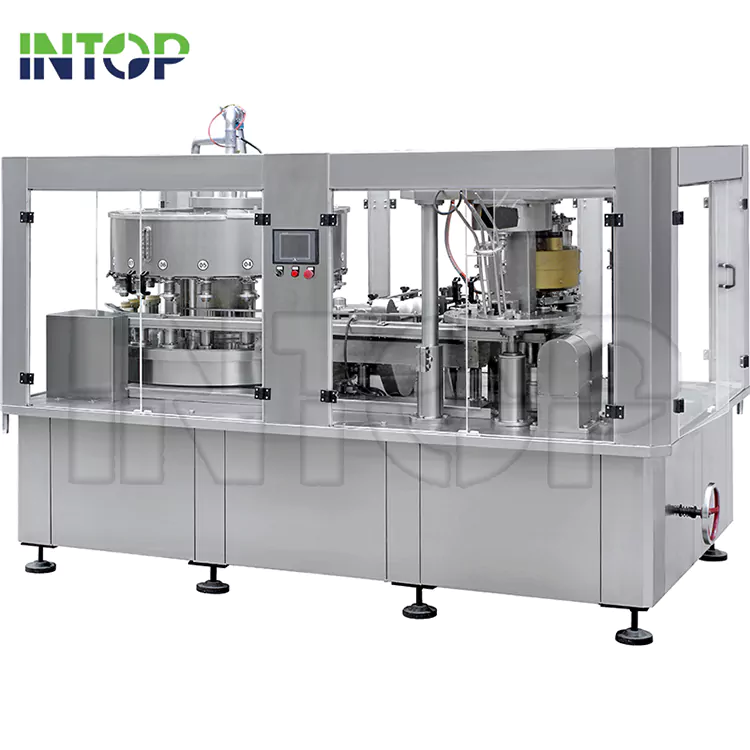
У сучасных сістэмах напаўнення звычайна выкарыстоўваецца манаблок прамывання-напаўнення-закаркоўвання, каб паменшыць кропкі перадачы бутэлек і палепшыць кантроль гігіены. Аднак агульную канструкцыю начыння трэба ацэньваць не толькі хуткасць машыны.
Апрацоўка горлышка бутэлькі важная, таму што кантакт з унутранай паверхняй бутэлькі можа павялічыць рызыку заражэння перад напаўненнем. Сістэмы апрацоўкі каўпачкоў таксама павінны забяспечваць кантраляваныя працэдуры захоўвання, кармлення і стэрылізацыі для падтрымання гігіенічных умоў.
Асяроддзе напаўнення - яшчэ адзін ключавы момант. Сістэмы фільтраванага паветра і кантраляваныя вытворчыя зоны дапамагаюць падтрымліваць стабільныя ўмовы падчас працы.
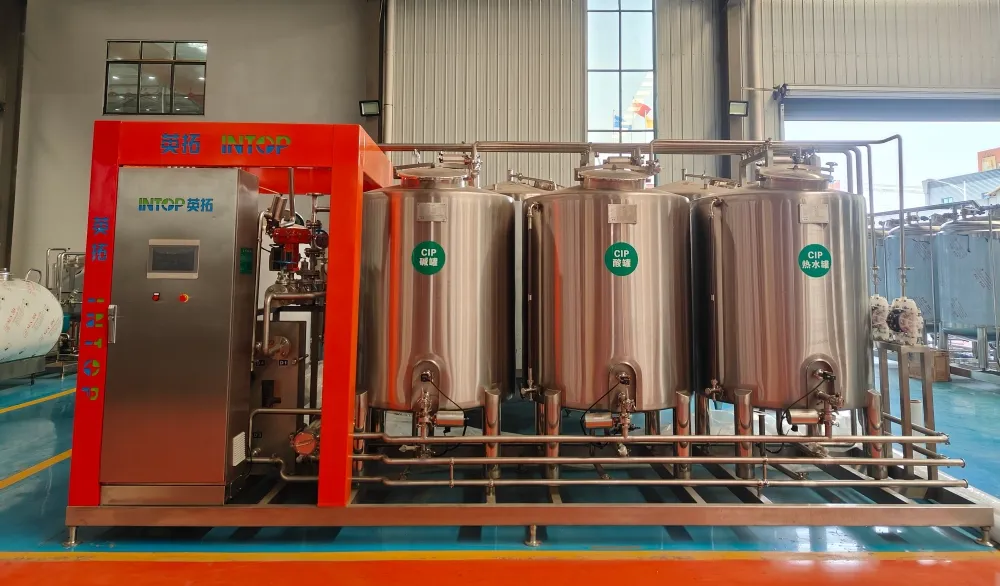
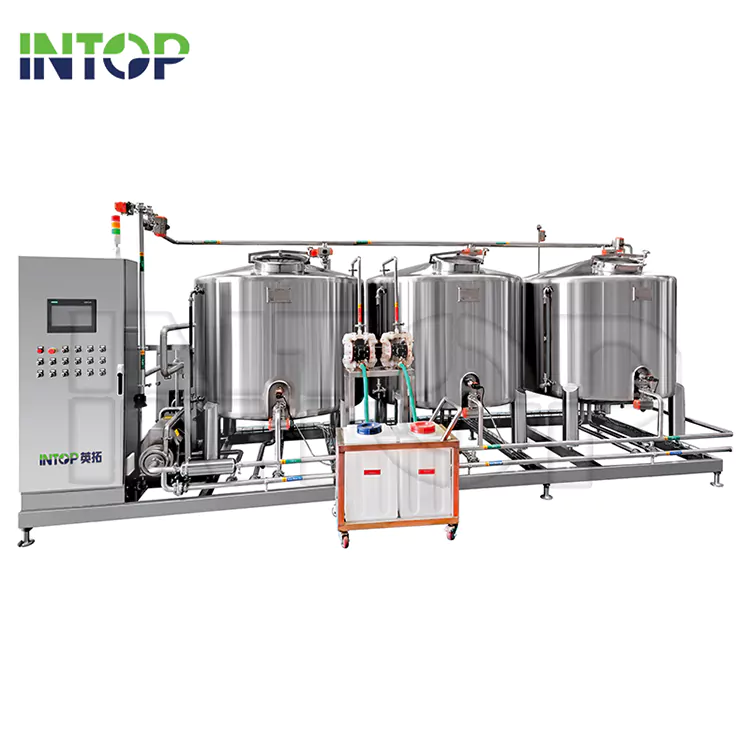
Раздзел напаўнення таксама павінен падтрымліваць працэдуры CIP (Clean-In-Place). Эфектыўныя цыклы ачысткі скарачаюць час прастою і спрашчаюць планавае абслугоўванне.
5. Праверце выбар матэрыялу для кампанентаў, якія кантактуюць з вадой
Выбар матэрыялу непасрэдна ўплывае на гігіенічныя паказчыкі, даўгавечнасць і патрабаванні да абслугоўвання.
Для кампанентаў, якія кантактуюць з вадой, ацэнка павінна быць сканцэнтравана на марцы нержавеючай сталі, аздабленні паверхні, устойлівасці да карозіі, якасці зваркі і даступнасці ачысткі.
Харчовая нержавеючая сталь, такая як 304 або 316, звычайна разглядаецца ў залежнасці ад характарыстык вады і патрабаванняў працэсу. Правільна падабраная структура матэрыялу дапамагае знізіць рызыку карозіі і падтрымлівае доўгатэрміновыя санітарныя характарыстыкі.
Тэхнічныя характарыстыкі матэрыялаў павінны быць дакладна вызначаны перад вытворчасцю, каб пазбегнуць праблем з абслугоўваннем у будучыні, выкліканых непрыдатнымі кампанентамі.
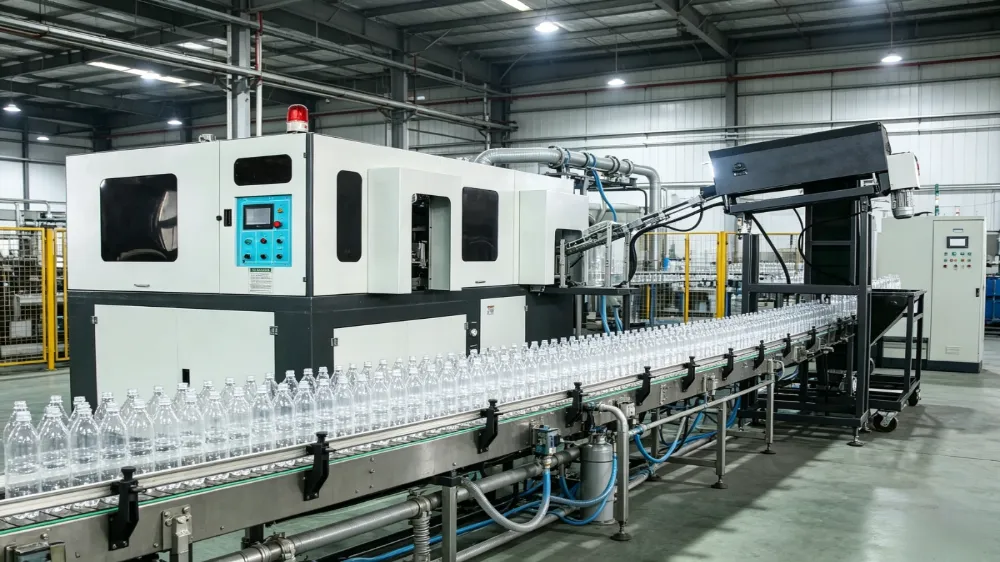
6. Узровень аўтаматызацыі вызначае выдаткі на працу і пашырэнне
Пасля напаўнення працэсы ўпакоўкі часта вызначаюць працоўныя патрабаванні і агульную эфектыўнасць вытворчасці.
Раздзел ніжэй па плыні можа ўключаць у сябе сістэмы маркіроўкі, упакоўкі ў плёнку, упакоўкі ў кардонныя скрынкі і палетавання. Адпаведны ўзровень аўтаматызацыі залежыць ад хуткасці вытворчасці, наяўнасці працоўнай сілы і чаканняў будучага росту.
Для меншых аб'ёмаў вытворчасці паўаўтаматычная ўпакоўка можа забяспечыць дастатковую эфектыўнасць пры меншых інвестыцыях. Для больш хуткасных ліній празмерная ручная апрацоўка можа выклікаць залежнасць ад працоўнай сілы, затрымкі вытворчасці і неадпаведную якасць упакоўкі.
Паэтапны падыход да аўтаматызацыі дазваляе прадпрыемствам паступова павышаць эфектыўнасць па меры павелічэння аб'ёмаў вытворчасці замест таго, каб укладваць сродкі ў непатрэбную аўтаматызацыю на самым пачатку.
7. Ацаніце эксплуатацыйныя выдаткі, а не толькі цану абсталявання
Першапачатковая цана абсталявання ўяўляе сабой толькі частку агульных інвестыцый. Доўгатэрміновыя эксплуатацыйныя выдаткі часта аказваюць большы ўплыў на эканоміку праекта.
Спажыванне энергіі варта ацэньваць з дапамогай такіх фактараў, як патрабаванні да магутнасці помпы RO, эфектыўнасць паветранага кампрэсара, патрэба ў ацяпленні і выкарыстанне энергіі ў рэжыме чакання.
Варта таксама ўлічваць выдаткі на замену расходных матэрыялаў, уключаючы RO мембраны, фільтруючыя матэрыялы, УФ-лямпы і кампаненты азонавай сістэмы.
Эфектыўнасць аднаўлення вады - яшчэ адзін важны фактар, асабліва ў рэгіёнах з абмежаванымі воднымі рэсурсамі. Больш высокая хуткасць аднаўлення можа паменшыць марнаванне вады і палепшыць доўгатэрміновую эканоміку працы.
Такім чынам, агульны кошт валодання вызначаецца штодзённай эксплуатацыяй, частатой тэхнічнага абслугоўвання і спажываннем рэсурсаў, а не толькі першапачатковай цаной абсталявання.
8. Пазбягайце распаўсюджаных памылак пры планаванні перад устаноўкай
Некалькі праблем у праектах бутыляванай вады выкліканыя рашэннямі, прынятымі да пачатку вытворчасці абсталявання.
Адной з распаўсюджаных памылак з'яўляецца выбар ачышчальнага абсталявання без поўнай праверкі вады. Стандартны пакет ачысткі можа не працаваць эфектыўна, калі фактычныя характарыстыкі сырой вады адрозніваюцца ад чаканых умоў.
Іншае пытанне - выбар вытворчых магутнасцяў без уліку рынкавага попыту. Залішняя магутнасць павялічвае інвестыцыйны ціск, а недастатковая магутнасць можа абмежаваць будучае развіццё.
Планіроўку завода таксама варта разгледзець рана. Абмежаваная прастора для захоўвання, доступу для тэхнічнага абслугоўвання, камунальных паслуг або будучага пашырэння можа паўплываць на эфектыўнасць вытворчасці пасля ўстаноўкі.
Дакументацыя адпаведнасці - гэта яшчэ адна сфера, якую нельга адкладаць. Падрыхтоўка тэхнічнай дакументацыі толькі пасля ўстаноўкі можа выклікаць дадатковыя патрабаванні да мадыфікацыі і затрымкі ўводу ў эксплуатацыю.
9. Падумайце аб адпаведнасці і дакументацыі на ранніх тэрмінах
Для бутыляванай вады, якая пастаўляецца на рознічныя рынкі, у гасцініцы або на экспарт, патрабаванні адпаведнасці павінны быць уключаны падчас планавання праекта.
Дакументацыя звычайна ахоплівае сертыфікаты матэрыялаў, якія кантактуюць з харчовымі прадуктамі, чарцяжы абсталявання, запісы аб зварцы, запісы аб мантажы, кіраўніцтва па эксплуатацыі і дакументы праверкі якасці.
Поўная сістэма дакументацыі забяспечвае больш плыўны ўвод у эксплуатацыю, больш лёгкае абслугоўванне і лепшую падрыхтоўку да будучых аўдытаў.
10. Перад выбарам абсталявання падрыхтуйце ключавую інфармацыю
Перад ацэнкай лініі па вытворчасці бутыляванай вады неабходна падрыхтаваць некалькі тэхнічных дэталяў, у тым ліку справаздачу аб аналізе сырой вады, спецыфікацыі бутэлек і вечкаў, неабходную вытворчую магутнасць, чарцёж планіроўкі завода і патрабаванні мэтавага рынку.
Прадастаўленне гэтай інфармацыі на ранняй стадыі праектавання дазваляе інжынерам больш дакладна вызначыць адпаведны працэс ачысткі, канфігурацыю напаўнення, узровень аўтаматызацыі і патрабаванні да ўстаноўкі.
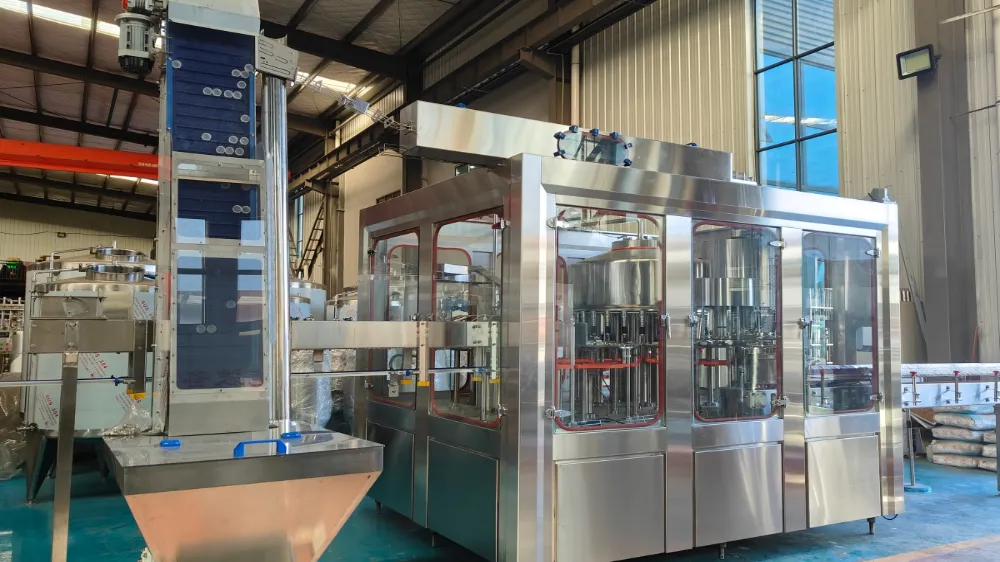
Часта задаюць пытанні аб бутэлькахЛініі па вытворчасці вады
Што з'яўляецца найбольш важным фактарам пры выбары лініі вытворчасці бутыляванай вады?
Важнейшым фактарам з'яўляецца адпаведнасць канструкцыі абсталявання рэальнай якасці вады, патрабаванням вытворчасці і ўмовам эксплуатацыі.
Ці патрабуецца зваротны осмос для ўсіх заводаў па бутыляванай вадзе?
Патрабаванні да RO залежаць ад характарыстык сырой вады і жаданага стандарту вады. У некаторых праектах можа спатрэбіцца поўная апрацоўка RO, а ў іншых могуць выкарыстоўвацца больш простыя працэсы фільтрацыі.
Ці павінен завод самастойна вырабляць ПЭТ-бутэлькі?
Гэта залежыць ад аб'ёму вытворчасці, попыту на бутэлькі, інвестыцыйнага бюджэту і даступнай плошчы. Аперацыі з вялікімі аб'ёмамі часта выйграюць ад уласнага выдзімання бутэлек.
Якая нержавеючая сталь выкарыстоўваецца ў абсталяванні для бутыляванай вады?
Кампаненты, якія кантактуюць з вадой, звычайна ацэньваюцца ў залежнасці ад маркі нержавеючай сталі, устойлівасці да карозіі і патрабаванняў гігіены. Нержавеючая сталь 304 і 316 шырока разглядаецца як прымяненне ў харчовых прадуктах і напоях.
Як CIP паляпшае вытворчасць вады ў бутэльках?
CIP дазваляе выконваць працэдуры ачысткі без шырокай разборкі абсталявання, скарачаючы час прастою і дапамагаючы падтрымліваць стабільныя гігіенічныя ўмовы.
Колькі фабрычнай плошчы неабходна для лініі вытворчасці бутыляванай вады?
Патрабаванні да прасторы залежаць ад вытворчых магутнасцей, памеру бутэлькі, канструкцыі сістэмы ачысткі, патрэбаў у захоўванні і ўзроўню аўтаматызацыі ўпакоўкі.
Што ўплывае на эксплуатацыйныя выдаткі завода па вытворчасці вады ў бутэльках?
Энергаспажыванне, замена мембраны, расходныя матэрыялы, патрабаванні да рабочай сілы, частата тэхнічнага абслугоўвання і эфектыўнасць аднаўлення вады - усё гэта ўплывае на доўгатэрміновыя эксплуатацыйныя выдаткі.
Якую інфармацыю трэба падрыхтаваць, перш чым запытаць дызайн праекта?
Для дакладнага планавання звычайна патрабуецца справаздача аб аналізе вады, спецыфікацыі бутэлек, мэта вытворчасці, план завода і патрабаванні рынку.
Заключэнне
Паспяховы праект бутыляванай вады залежыць ад рашэнняў, прынятых перад устаноўкай абсталявання. Аналіз якасці вады, планаванне магутнасці, гігіена напаўнення, выбар матэрыялаў, стратэгія аўтаматызацыі і ацэнка эксплуатацыйных выдаткаў - усё гэта ўплывае на доўгатэрміновую прадукцыйнасць.
Такім чынам, выбар лініі па вытворчасці бутыляванай вады павінен грунтавацца на інжынерных патрабаваннях і будучых умовах эксплуатацыі, а не толькі на цане абсталявання.
INTOP Machinery спецыялізуецца на сістэмах вытворчасці бутыляванай вады пад ключ, забяспечваючы інжынерную падтрымку ад праектавання ачысткі вады да інтэграцыі напаўнення і ўпакоўкі для глабальных праектаў.
Звязаныя навіны
- Што робіць лінію па вытворчасці клубнічнага соку эфектыўнай, бяспечнай і гатовай да камерцыйнага маштабу?
- Як пабудаваць лінію па вытворчасці соку, якая апрацоўвае некалькі відаў садавіны
- Што трэба для маштабавання лініі па вытворчасці энергетычных напояў для сусветнага попыту
- Як працуе сістэма ачысткі вады на лініі па вытворчасці напояў?
- Як выбраць сістэму CIP для ліній вытворчасці напояў, якія складаюцца з некалькіх прадуктаў
- Як працуе лінія па вытворчасці напояў расліннага паходжання?
Пакіньце мне паведамленне